
Od Vincenta, inženjera kvaliteta | DINSEN
Kako se izrađuju spojnice za cijevi od nodularnog lijeva? U većini ljevaonica, odgovor uključuje dva koraka: lijevanje tijela spojnice, a zatim obradu zaptivnog žljeba na svakoj prirubničkoj površini. DINSEN ide drugačijim putem. Našspojnice za cijevi od nodularnog lijevaproizvode se livenjem žljebova na licu mjesta - postupkom gotovo mrežnog oblika koji formira žljeb za zaptivanje tokom izlivanja, tako da nije potrebna sekundarna mašinska obrada. Rezultat: bolji integritet proizvoda, kraći rokovi isporuke i niži troškovi, validirano od DN50 do DN150 u komercijalnoj proizvodnji.
Izazov: Mašinski obrađeni zaptivni žljebovi povećavaju troškove i rizik
Decenijama se zaptivni žlijeb na prirubničkom spoju obrađuje mašinski nakon lijevanja. To je pouzdan proces - ali nosi stvarne troškove.
Mašinska obrada dodaje cijeli jedan korak u proizvodnji. Svaka prirubnica mora se premjestiti iz ljevaonice u mašinsku radionicu, stegnuti, izrezati i pregledati, što troši radnu snagu, vrijeme mašine i energiju na svakom spoju.
Mašinska obrada također stvara termalni gradijent. Uklanjanje materijala ostavlja lokalne varijacije debljine presjeka koje ometaju skrućivanje i dovod, povećavajući rizik od mikroskupljanja i poroznosti u blizini prirubnice.
A mašinski obrađeni žljebovi znače dodatne zalihe nedovršene proizvodnje i dodatne kontrolne tačke kvaliteta - više vezanog obrtnog kapitala i više mogućnosti za ljudsku grešku.
Rješenje: Livenje gotovo u identičnom obliku eliminira strojnu obradu
Livenje gotovo u obliku mreže formira zaptivni žlijeb direktno u kalupu, tako da se žlijeb stvrdnjava zajedno s tijelom fitinga. Nema uklanjanja sekundarnog materijala. Nema dodatnog termičkog gradijenta. Nema rukovanja između postrojenja.
Kako proces funkcioniše
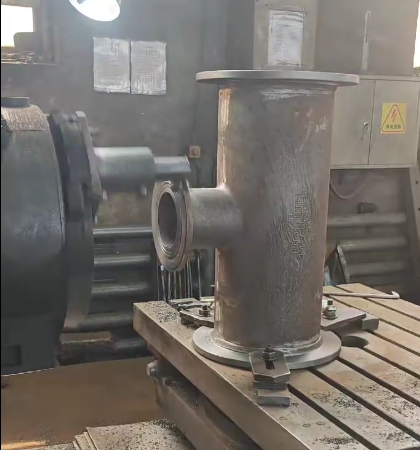
Inovacija se krije u sklopu jezgra. Tradicionalno, jezgro prirubnice sastoji se od tri međusobno povezana dijela, označena sa A, B i C. DINSEN-ovi inženjeri prije montaže mašinski izrađuju prethodno oblikovanu konturu žlijeba na vanjskoj površini jezgra B. Kada se kalup izlije, i uzorak rupe za vijak i žlijeb za zaptivanje poprimaju oblik kao sastavni dio prirubnice.
Precizno prilagođavanje: Vodilice i funkcije protiv neusklađenosti
Budući da geometrija žljeba zavisi od položaja jezgra, tačnost počinje već pri montaži. Vodilice i karakteristike protiv neusklađenosti spajaju tri dijela jezgra, garantujući ponovljivu preciznost montaže od jednog kalupa do drugog. Izmjereni rezultat: dubina, širina i koncentričnost žljeba koji dosljedno ispunjavaju ili premašuju standardne zahtjeve.
Brža validacija uz 3D printanje pijeska
Izrada prototipa je ranije zahtijevala skupe alate za modeliranje. Sa 3D štampanjem pijeska pomoću binder-jet tehnologije, prototipovi jezgara se proizvode za nekoliko dana umjesto sedmica. Dizajneri provjeravaju geometriju žljebova, utore i dovod prije nego što se obavežu na izradu alata za proizvodnju, što značajno skraćuje cikluse razvoja za nove konfiguracije fitinga.
Dokazano u proizvodnji: DN50 do DN150
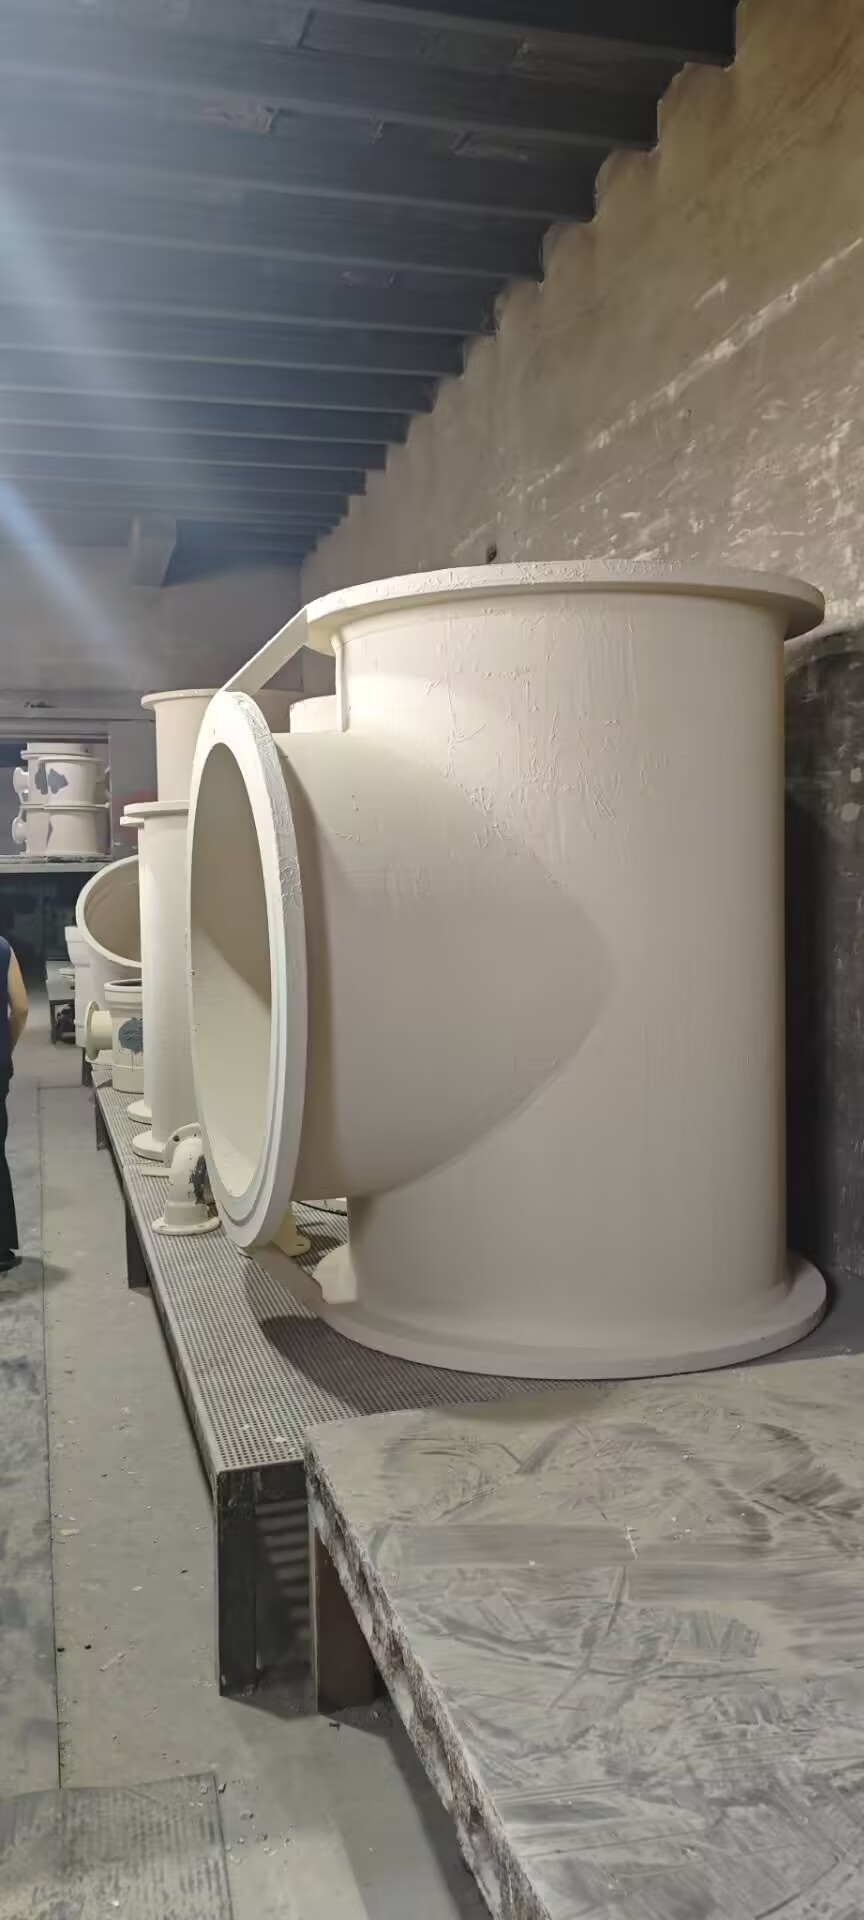
Nakon istresenja i čišćenja sačmaricom, lijevane prirubničke površine pokazuju dimenzije žljebova - dubinu, širinu i koncentričnost - koje dosljedno ispunjavaju ili premašuju standardne zahtjeve, bez mjerljivog gubitka kvalitete. Žljebovi liveni na licu mjesta validirani su u komercijalnoj proizvodnji od DN50 do DN150, pružajući iste ili bolje performanse brtvljenja od strojno obrađenih žljebova naEN545 spojnice za cijevi od nodularnog lijeva.
Pet mjerljivih prednosti žljebova livenih na licu mjesta
| Korist | Šta se mijenja | Mjerljiv uticaj |
| Integritet proizvoda | Nema termičkog gradijenta izazvanog mašinskom obradom; bolje dovod tokom skrućivanja | Manje mikroskupljenja i nedostataka poroznosti; superiorna sposobnost održavanja pritiska |
| Brzina proizvodnje | Korak obrade uklonjen; smanjene su operacije završne obrade | Komprimirani vremenski okvir proizvodnje; manje zaliha nedovršene proizvodnje |
| Smanjenje troškova | Manja potrošnja rastopljenog metala; manja upotreba alatnih mašina; nema rukovanja između postrojenja | Veća iskorištenost materijala; niži utrošak energije, habanja alata i režijski troškovi rada |
| Radni uslovi | Manje koraka brušenja i završne obrade | Niži nivoi prašine i buke u proizvodnom pogonu |
| Jednostavnost procesa | Manje koraka i kontrolne tačke kvaliteta | Veći kapacitet procesa; manje ljudskih grešaka |
Ista filozofija se proteže i izvan žljebova. NašGrip E spojnica za zaključavanjeinstalira se bez specijaliziranog alata, smanjujući građevinski rad do 30% u usporedbi s konvencionalnim rješenjima - još jedan primjer inženjeringa koji smanjuje rad na gradilištu umjesto da ga povećava.
Često postavljana pitanja
1. Šta je zaptivni žlijeb na prirubnici od nodularnog liva?
Zaptivni žlijeb je kružno udubljenje na površini prirubnice u kojem se nalazi zaptivka ili O-prsten. Kada su dvije prirubnice spojene vijcima, zaptivka se komprimira unutar žlijeba kako bi stvorila hermetički spoj.
2. Zašto se zaptivni žljebovi obično obrađuju mašinski?
Mašinska obrada je konvencionalna metoda jer je precizna i dobro razumljiva. Njeni nedostaci su cijena, vrijeme isporuke i rizik od defekata nastalih uklanjanjem materijala nakon skrućivanja.
3. Kako funkcioniše livenje žljebova na licu mjesta?
Kontura žlijeba je ugrađena u jezgro prirubnice — Jezgro B trodijelnog sklopa jezgre. Tokom izlivanja, žlijeb se formira zajedno s tijelom fitinga, tako da prirubnica ne zahtijeva naknadnu obradu.
4. Koji je raspon veličina dostupan?
Lijevani zaptivni žljebovi su validirani od DN50 do DN150 u komercijalnoj proizvodnji, sa dubinom, širinom i koncentričnošću žljeba jednakim mašinski obrađenim ekvivalentima.
5. Da li livenje na licu mjesta utiče na nazivni pritisak ili performanse zaptivanja?
Ne. Budući da se žlijeb formira tokom skrućivanja, nema termičkog gradijenta niti varijacije debljine presjeka. U stvari, smanjeno mikroskupljanje poboljšava sposobnost zadržavanja pritiska.
6. Mogu li dobiti prototipove prije masovne proizvodnje?
Da. Koristeći 3D printanje pijeskom, brzo proizvodimo prototipove jezgarnih setova za validaciju dizajna prije nego što se posvetimo izradi alata za proizvodnju.
O DINSEN-u — proizvođaču cijevi i spojnica od nodularnog lijeva
DINSEN je svjetski poznati dobavljač cijevi, spojnica i spojnica od nodularnog lijeva, s proizvodnim pogonima u Handanu, provincija Hebei. Proizvodi su u skladu sa standardima ISO 2531, EN 545, EN 598 i AWWA, uz podršku sistema upravljanja kvalitetom certificiranog prema ISO 9001:2015. Sa projektima u više od 50 zemalja - Jugoistočna Azija, Bliski istok, Centralna Azija, Evropa i Amerika - DINSEN također isporučujeEN877 spojnice za cijevi od lijevanog željeza za podloguza izgradnju drenažnih sistema.Saznajte više o DINSEN-u.
Zatražite ponudu
Planirate projekat gradskog vodovoda, odvodnje ili industrijskog cjevovoda? Naši inženjeri će vam pomoći da odaberete prave spojnice, veličine i premaze - uz besplatne uzorke, inspekciju treće strane i brzu dostavu.Kontaktirajte DINSEN za besplatnu ponudu.
Vrijeme objave: 21. avg. 2026.



