DINSEN cijevfokusira se na poslovanje s cjevovodima. S bogatim iskustvom i naprednom tehnologijom, njihovi proizvodi uključuju cijevi od nodularnog lijevanog željeza, cijevi od lijevanog željeza (također nazvane SML cijevi), spojnice za cijevi i spojnice itd., koji se široko koriste u infrastrukturi, građevinarstvu, vodoopskrbi, hotelima, aerodromima i energetici. Pouzdan je dobavljač rješenja za cjevovode za mnoge velike projekte.
Proces proizvodnje cjevovoda
1.Topljenje sirovina
Sirovina, sirovo željezo za proizvodnju cijevi i fitinga.
Za pribor je potrebno željezo br. 15, a za cijevi željezo br. 20.
Donja slika prikazuje električnu peć koja koristi električnu energiju za zagrijavanje željeza za kruh u rastopljeno željezo.
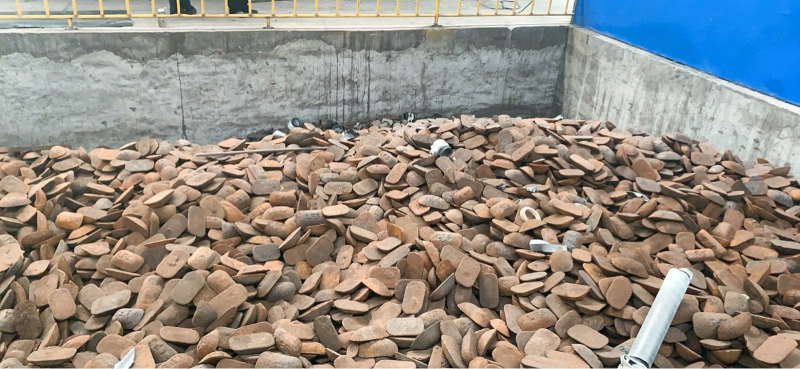
Sirovo željezo
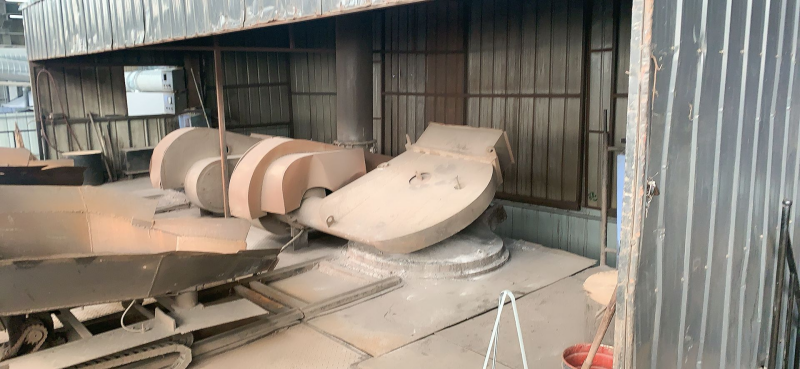
Električna peć
2.Centrifugalno livenje
Po potrebi unaprijed zamijenite kalup cijevi odgovarajućeg promjera za centrifugu.
Rastopljeno željezo se ubrizgava u kalup centrifuge koji se brzo okreće, iznutra prema van, kroz kanal za protok.
Količina rastopljenog željeza izračunava se prema prečniku livene cijevi.
Nakon što se cijev oblikuje i ohladi, ona će biti izvučena iz kalupa, a inspektor kvalitete će provjeriti izgled i izvagati je. Kvalificirani će nastaviti s daljnjim radom.
Kalup cijevi je veći od 3 metra, što je pogodno za kasnije rezanje neravnomjerno oblikovanih dijelova glave ili repa.
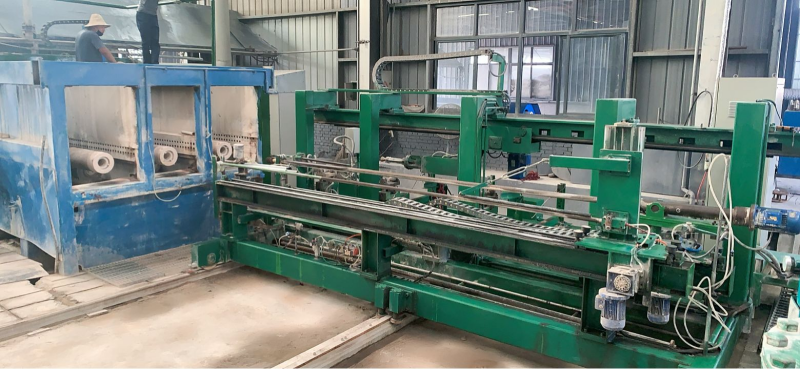
Centrifuga
3. Rezanje, inspekcija i poliranje cijevi
Nakon odabira kvalificiranih cijevi, radnici će rezati neravnomjerno oblikovane dijelove na vrhu i kraju kako bi efektivna dužina cijevi ostala na 3 m.
Nakon što je rezanje završeno, izvršit će se još jedan pregled kako bi se za ponovno topljenje odabrale cijevi s neravnomjernom debljinom stijenke i eliptičnom deformacijom.
Poliranje zahtijeva poliranje i unutrašnjosti i vanjske strane cijevi kako bi se osiguralo da su unutrašnjost i vanjština glatke i pogodne za kasnije farbanje.
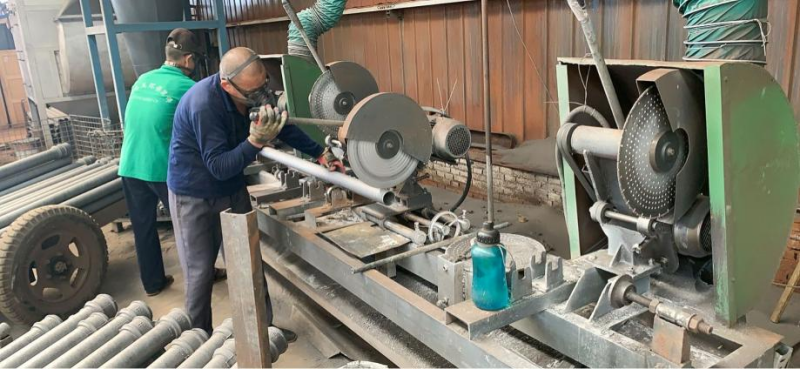
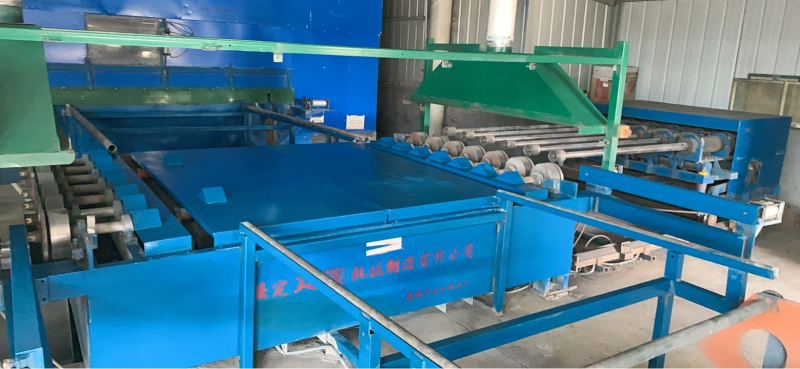
Brusilica
4. Unutrašnje i vanjsko prskanje
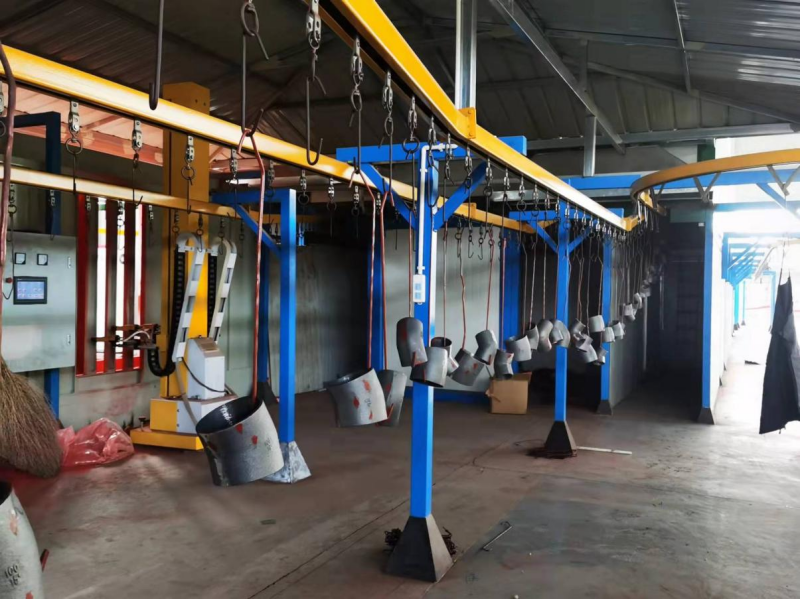
Unutrašnji zid polirane cijevi mora se održavati posebno glatkim i čistim. Nakon sušenja i zagrijavanja, unutrašnji zid se tretira antikorozivnim sredstvom, odnosno prska se žutom epoksidnom bojom.
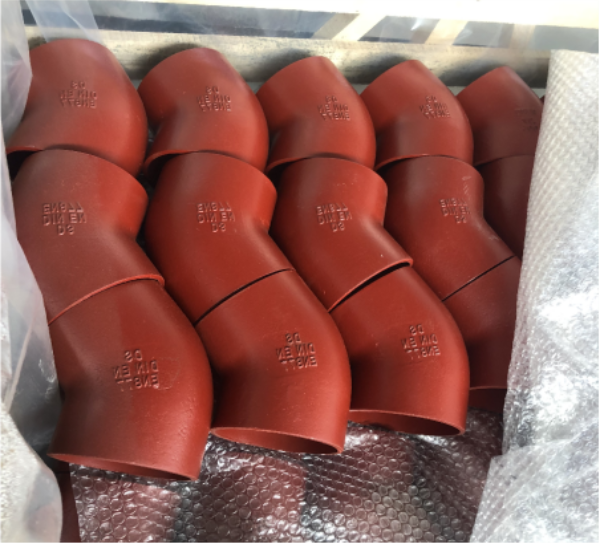
Ista operacija se izvodi i na vanjskoj strani, poprskana crvenkasto-smeđom epoksidnom bojom.
Fabrika će redovno uzorkovati i provjeravati serije proizvoda kako bi se osiguralo da svojstva proizvoda ispunjavaju zahtjeve standarda EN877.
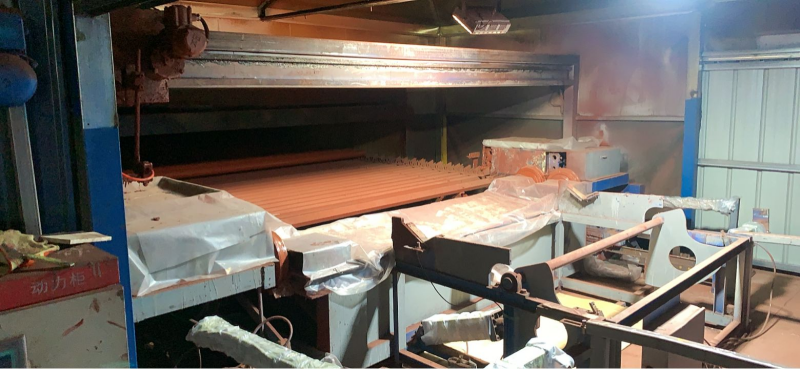
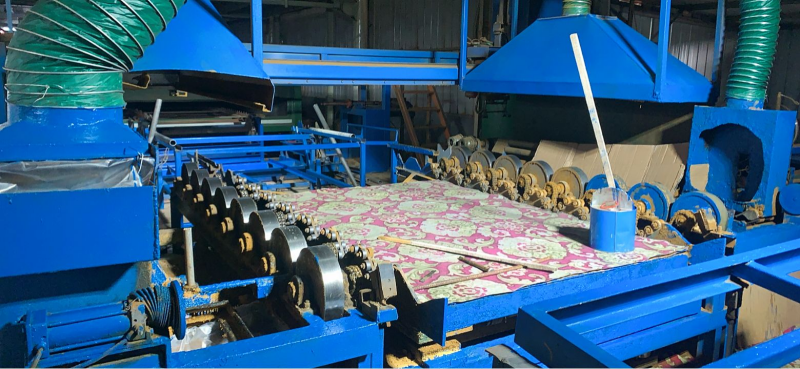
5. Sušenje, orezivanje, prskanje, pakovanje
Nakon prskanja boje iznutra i izvana, cijev će se osušiti kako bi se osiguralo prianjanje boje.
Nakon sušenja, radnici će popraviti boju na cijevi, posebno na dva kraja, kako bi osigurali pokrivenost i ljepotu boje.
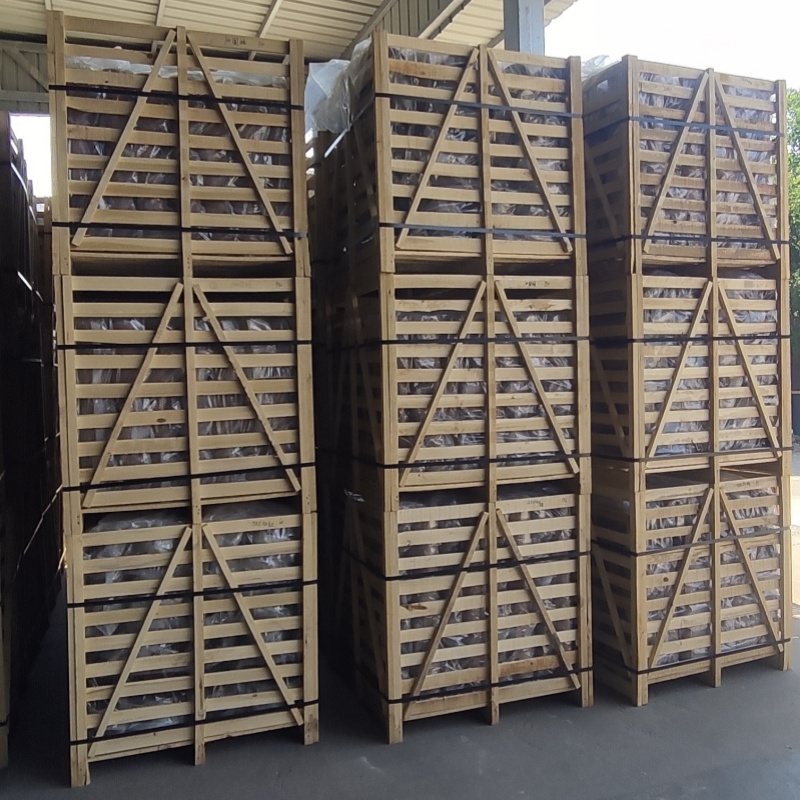
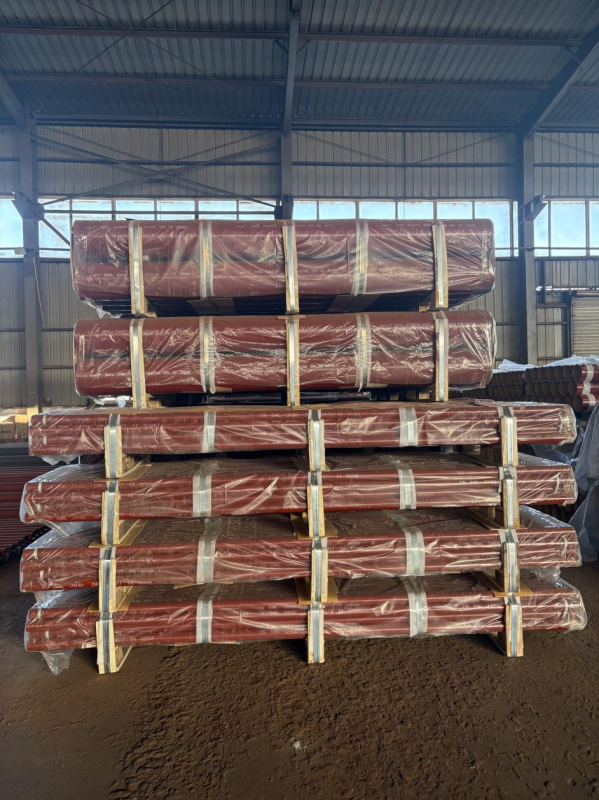
Konačno, cijev će biti poprskana zaštitnim znakom kupca i zapakovana prema navikama kupca.
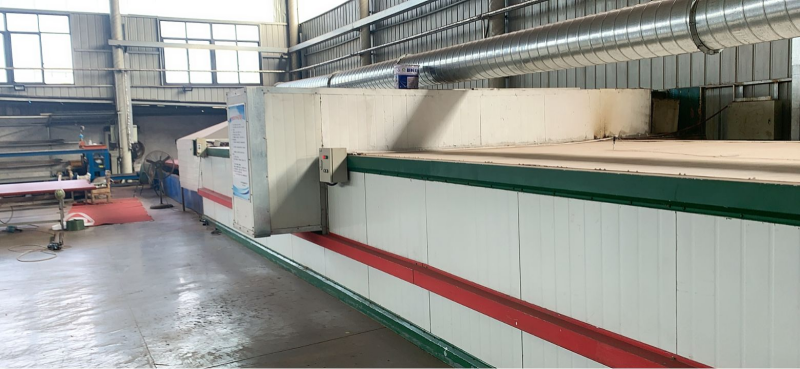
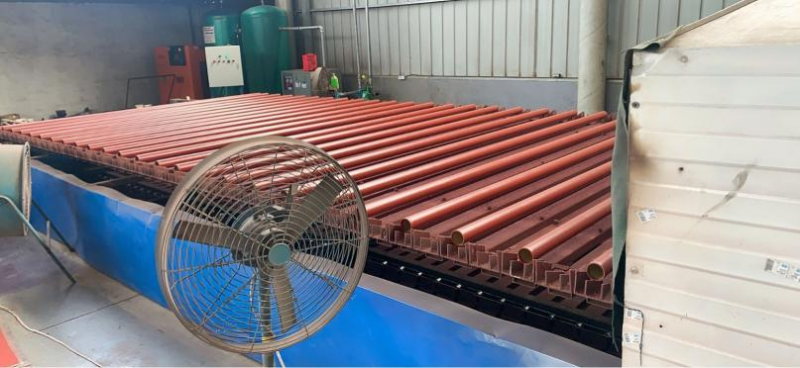
Sušilica
Proces proizvodnje dodatne opreme
1. Priprema kalupa
DINSEN trenutno ima kalupe svih modela i specifikacija. Svaki put kada fabrika organizuje proizvodnju, broj odlivka i broj serije u kalupu moraju se promijeniti, a radnici mogu započeti proizvodnju nakon što dobiju kalup.
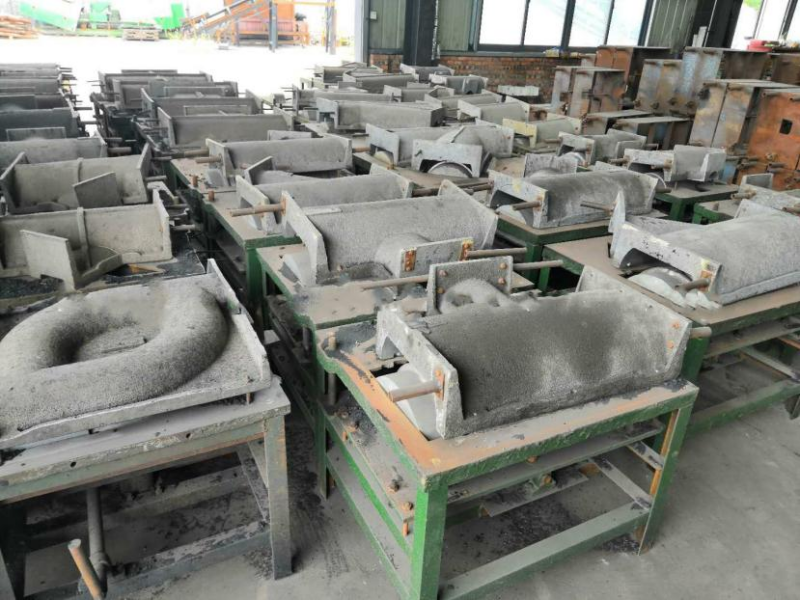
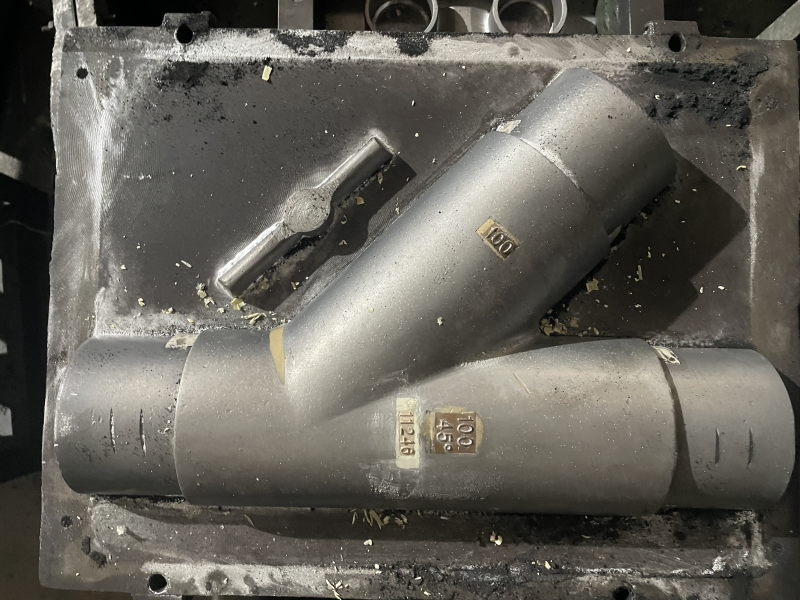
2. Ručno izlivanje, Automatizirana linija za proizvodnju cijevi
Radnici postavljaju gornji i donji kalup na ravnu ploču, na nju stavljaju kutiju s pijeskom, pune je pijeskom, zbijaju je i stružu. Zatim spajaju gornji i donji kalup i pričvršćuju ih, te nakon izlijevanja rastopljenog željeza, formiraju se u jednom potezu.
Svaki radnik može proizvesti u prosjeku 300 kg cijevnih spojnica dnevno, jer česte promjene kalupa ne samo da utiču na raspored proizvodnje u fabrici, već direktno utiču i na učinak radnika.
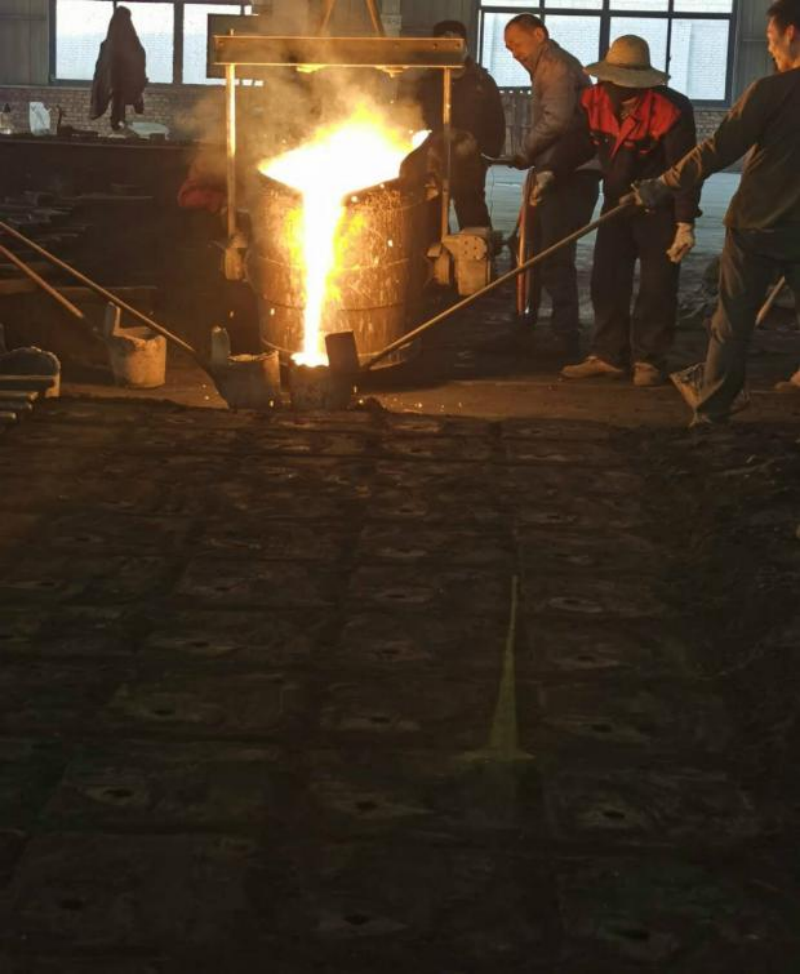
Automatizirana linija za proizvodnju cijevi, ručno izlijevanje
U poređenju sa tradicionalnim ručnim postupkom livenja u pijesku, njegova najveća karakteristika je što može smanjiti potrošnju radne snage i materijalnih resursa, te maksimizirati efikasnost proizvodnje, osiguravajući da kvalitet proizvoda ispunjava standarde i da su specifikacije ujednačene, što može značajno poboljšati efikasnost proizvodnje i skratiti proizvodni ciklus.
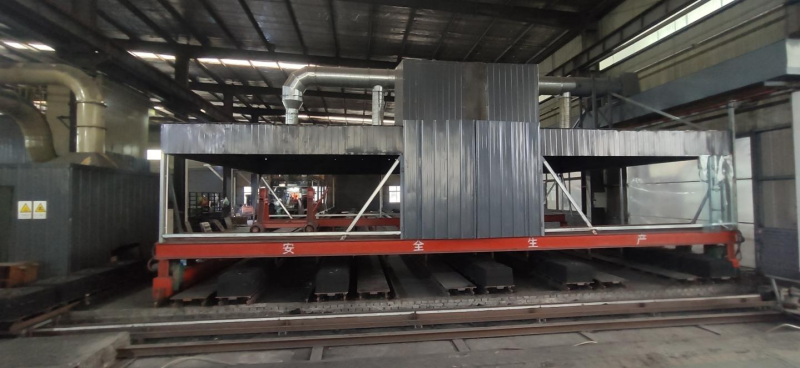
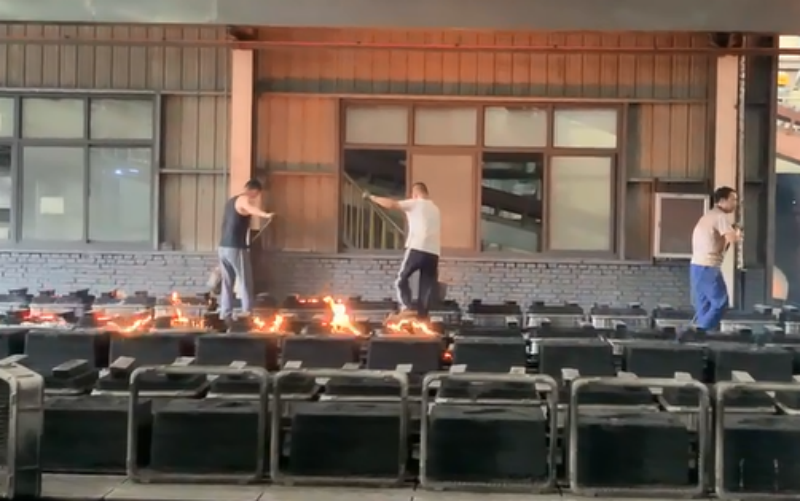
3. Ručno mljevenje
Pod pretpostavkom osiguranja vanjskih dimenzija dijelova, radnici moraju brušenjem ukloniti otvore, uspone, iskrivljene dijelove, neravnine i pijesak za kalupljenje s površine. Nedostatak mesa uzrokovan nedovoljnim čišćenjem livenja, ključaonica ili pijeska također se mora popraviti. Prije naknadnog prskanja osigurajte da su nečistoće na površini odlivka čiste i polirane.
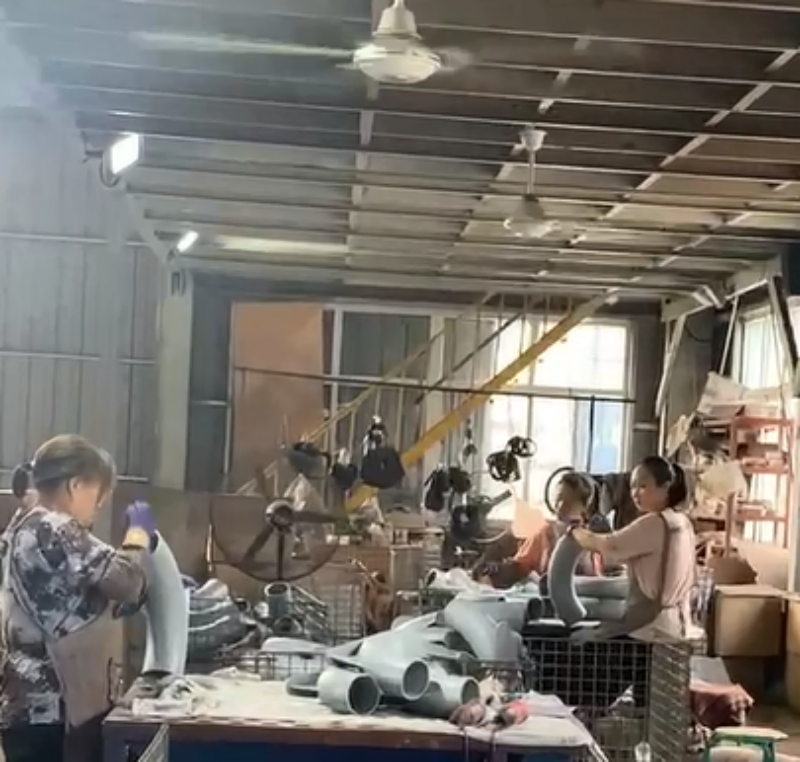
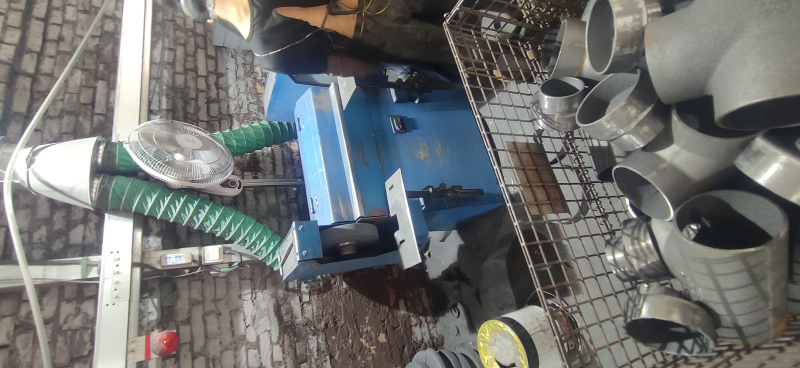
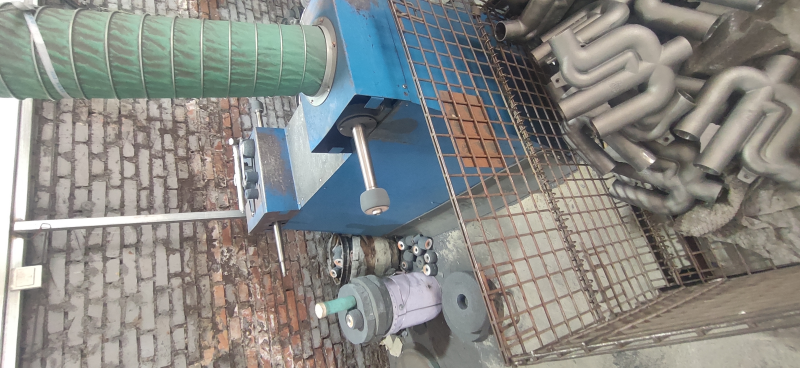
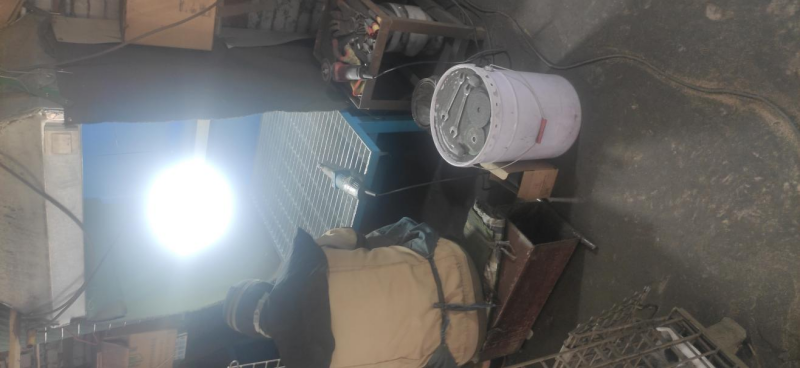
4. Poliranje vanjskih zidova,Brušenje unutrašnjih zidova,Fino mljevenje
5. Farbanje, praškasto premazivanje, pakovanje
Umakanje u boju: Potrebno je zagrijati spojnice cijevi na 70-80℃ i poprskati epoksidnu boju.
Praškasto prskanje: Prije prskanja epoksidnog praha potrebno je zagrijati spojnice cijevi na 180-200℃.